高温车间与异形件:非标定制架怎么定
非标定制的失败,八成不是工厂做不好,是需求没说清。同一个「料架」,装铸件和装玻璃是两种设计;放在常温区和放在烘干线旁,又是两种材料。
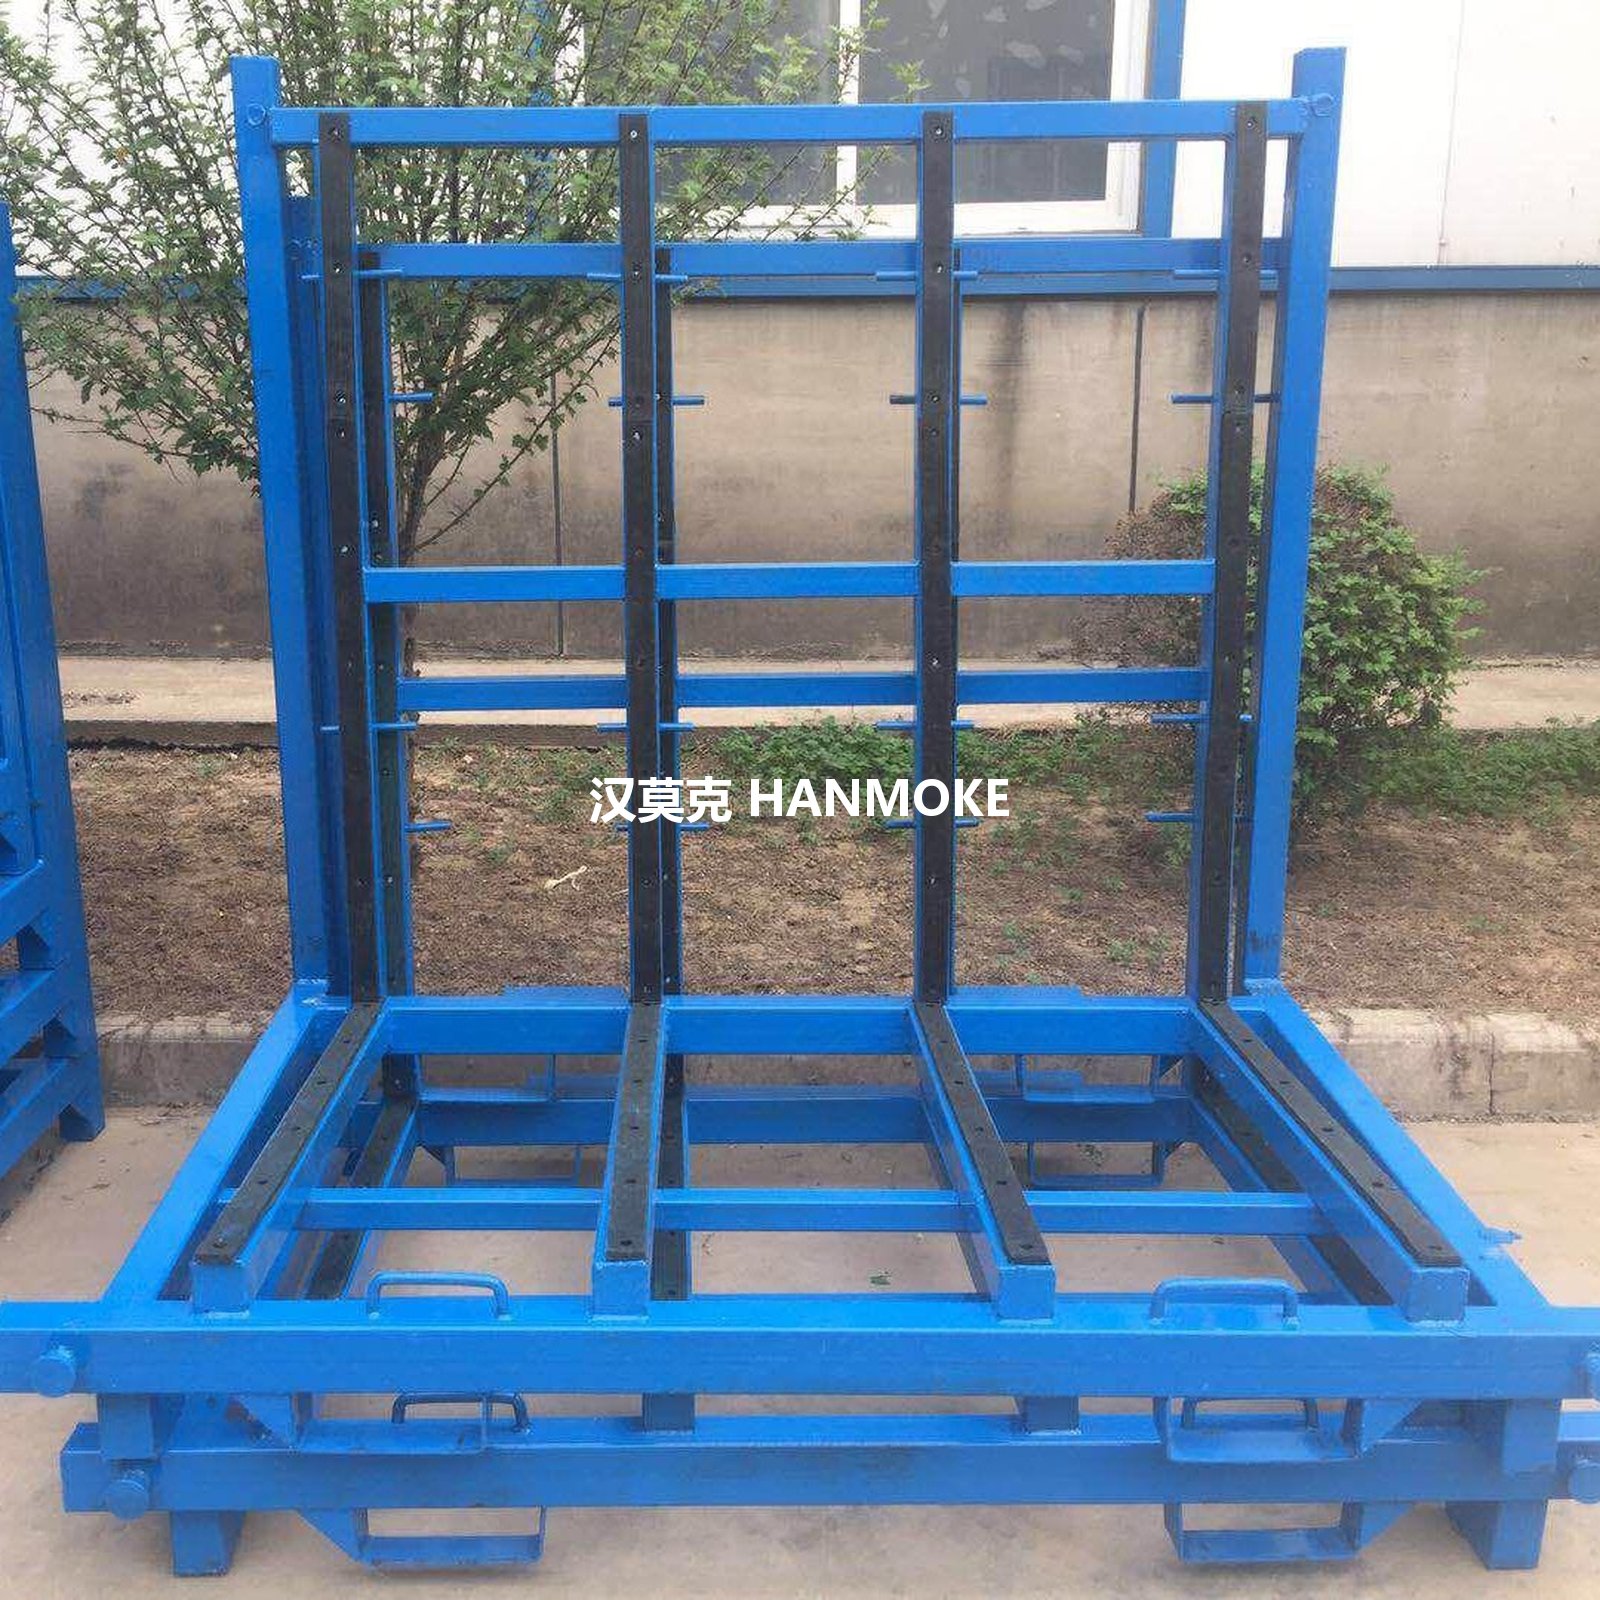
一、非标定制到底定什么
定制不是「改尺寸」这么简单,它同时定四件事:承托面怎么贴合货物、固定点设在哪里、材料与涂层能不能扛住环境、以及搬运设备怎么进叉或吊装。
这四件事里,最容易漏的是环境。同样一台料架,放在常温装配区和放在烘干线出口,钢材与涂层的选择完全不同,而这一点往往在图纸阶段没人提。
二、定制流程与基本参数
| 项目 | 内容 |
|---|---|
| 定制流程 | 需求沟通 → 选型方案 → 3D/2D 图纸确认 → 生产 → 发货 / 上门安装 |
| 材料 | Q235B 型钢 / 方管 / 冷弯型钢,重载可用 Q355 |
| 承载 | 按货物重量与工况设计,出厂附设计说明 |
| 表面处理 | 静电喷塑(任意色)或热镀锌 |
| 典型产品 | 玻璃 A 字架、运输固定架、零部件料架、出口包装架 |
| 起订与打样 | 1 件起做,常规 7–15 天出样 |
「出厂附设计说明」这一条值得重视。非标件没有国标图集可查,设计说明就是后续维修、改造与安全评估的依据,验收时要一并收好。
三、高温工况要说明什么
高温环境对料架的影响主要有两条:一是钢材在持续高温下强度下降,二是涂层先失效。喷塑层的耐温能力有限,靠近热源时会出现起泡、变色、粉化。
所以询价时必须说清三件事:环境温度大概多少、是持续高温还是间歇受热、热源距离多远。这三点决定了要不要改材料、要不要改成不涂层方案。
如果确实需要靠近热源,通常的做法是加大安全余量、减少薄壁构件、并评估去掉有机涂层的可行性。具体选材与是否可行,需要厂家按实际温度核算,不能凭经验拍一个数。
四、异形件的承托设计
异形件的核心是「不靠堆、靠托」。玻璃用 A 字架斜靠,靠的是角度与底部软垫;铸件用多点支撑,靠的是承托面贴合实际接触点;长轴类用 V 形托,靠的是限制滚动。
设计时最容易犯的错是按外形轮廓做「贴合」,结果货物放进去取不出来。正确做法是留 5–10 mm 装配间隙,同时在关键接触点加软性衬垫,既防划伤也补偿公差。
五、涂层的三种选择
| 方案 | 适用 | 注意 |
|---|---|---|
| 静电喷塑 | 常温室内、外观要求高 | 磕碰后需补漆,不耐持续高温 |
| 热镀锌 | 露天、潮湿、腐蚀环境 | 价格更高,交期更长 |
| 不涂层 / 防锈油 | 高温或焊接工装场景 | 需接受外观与短期防锈能力 |
三种方案没有优劣,只看场景。出口包装架要过海关与海运,镀锌更稳;车间内部料架要好看好认,喷塑足够;靠近热源的工装,往往只能选不涂层。
六、搬运方式决定底部结构
叉车进叉要留叉孔,高度与间距按叉车实际叉齿尺寸定;吊装要设吊点或吊环,位置必须让重心落在吊点之间;地牛搬运要求底部离地高度足够,否则进不去。
这一项在询价时要拍照说明现有搬运设备。同一台料架,叉车进叉和吊装两种方案,底部结构完全不同,事后改造成本高于重新设计。
七、验收看哪几处
看四处:承托面与货物的实际贴合情况(拿实物试放)、焊缝质量、涂层完整性、以及标识与编号是否清晰。批量件建议抽一件做满载静置,观察有无异常变形。
另外把图纸、设计说明、材质证明一起归档。非标件的价值一半在实物,一半在文件;三年后要复制一批或改一处,没有图纸就得从头再来。
常见问题
最小起订量是多少
1 件起做,批量供货另议价格阶梯。打样常规 7–15 天出样,确认后再排批量。
高温环境能用喷塑吗
喷塑层耐温能力有限,靠近热源会起泡、变色、粉化。需要说明环境温度、是否持续受热与热源距离,由厂家按实际温度核算材料与涂层方案。
图纸会泄露吗
可签保密协议,图纸仅用于本项目生产。
能上门测量吗
广东省内可上门测量与安装;省外可到厂对接或视频测量,按货物实物与场地条件确认尺寸。